
Platforma TIG MASTERS Pro
Parametry spawania TIG DC + prąd PULSACYJNY
Parametry spawania TIG – Tryby pracy, zajarzanie i drabinka prądowa
W tej lekcji przeanalizujemy metody zajarzania łuku, tryby pracy dwutaktu i czterotaktu, konfigurację rodzaju prądu wyjściowego oraz szczegółowo omówimy funkcję każdego punktu tak zwanej drabinki parametrów spawalniczych.
Wybór rodzaju prądu wyjściowego: Tryb DC a Tryb AC
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/5e0a47ef-2a98-473b-b2fb-33bb13a51a43?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
Na panelu sterowania nowoczesnych maszyn TIG jednym z pierwszych kroków przed ustawieniem parametrów szczegółowych jest przełączenie rodzaju prądu wyjściowego. Wybór ten determinuje, jakie grupy materiałowe możemy spawać:
- Tryb DC (Direct Current – Prąd stały): Standardowe ustawienie, w którym prąd nie zmienia swojego kierunku w czasie. Spawanie odbywa się z biegunowością ujemną na uchwycie (DC-), co pozwala zachować ostry czubek elektrody wolframowej. Tryb ten stosuje się do spawania wszystkich rodzajów stali czarnych (węglowych), stali niskostopowych, stali wysokostopowych (nierdzewnych i kwasoodpornych), a także miedzi i tytanu.
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/6ad3dfc9-b3b8-4b63-8bf5-c075c8b4737a?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/ef8c5127-8e42-42f3-9888-9d669877f993?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
- Tryb AC (Alternating Current – Prąd zmienny): Zaawansowany tryb, w którym urządzenie cyklicznie i z ogromną częstotliwością zmienia biegunowość na uchwycie z dodatniej na ujemną. Przełączenie maszyny na tryb AC jest wymogiem, gdy zachodzi konieczność spawania aluminium oraz jego stopów, a także magnezu. Wynika to z faktu, że faza dodatnia prądu przemiennego fizycznie rozbija i usuwa twardą warstwę tlenków glinu z powierzchni materiału, natomiast faza ujemna zapewnia wtopienie.
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/0f2c8ebe-b6b7-4aec-abba-934552d1ba46?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/b1ca3dd7-10f4-4161-a4dd-c081760835f7?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
Metody zajarzania łuku elektrycznego
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/282f11aa-b729-46d9-aecf-f5078dd1f409?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
Sposób, w jaki inicjuje się łuk elektryczny między zaostrzoną elektrodą wolframową a materiałem rodzimym, decyduje o czystości strefy startowej. Wyróżniamy trzy główne metody:
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/242b07ac-beba-42d5-9997-4653603af4ba?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
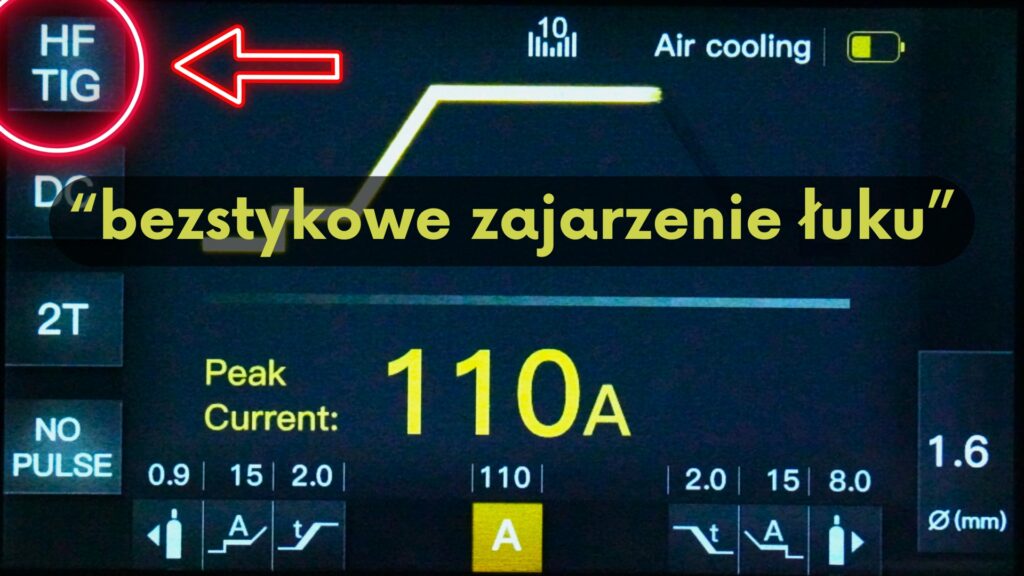
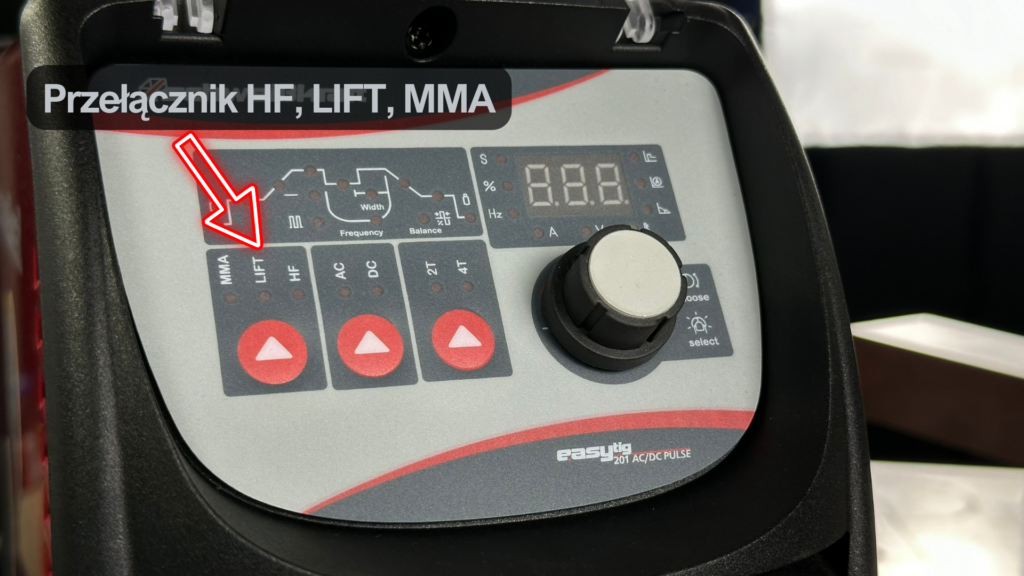
- HF (High Frequency — Zajarzanie bezdotykowe): Najnowocześniejsza, profesjonalna i zalecana metoda. Wykorzystuje wbudowany w spawarkę jonizator, który po naciśnięciu przycisku na uchwycie generuje impuls o wysokiej częstotliwości i wysokim napięciu. Prąd ten przebija przestrzeń powietrzną, tworząc iskrę pilotującą na odległość około 2 mm do 3 mm od blachy. Iskierka natychmiast jonizuje wypływający Argon i zapala łuk właściwy. Elektroda nie dotyka metalu, co w 100% eliminuje ryzyko wtrąceń wolframu w spoiny i chroni ostry wierzchołek przed zniszczeniem.
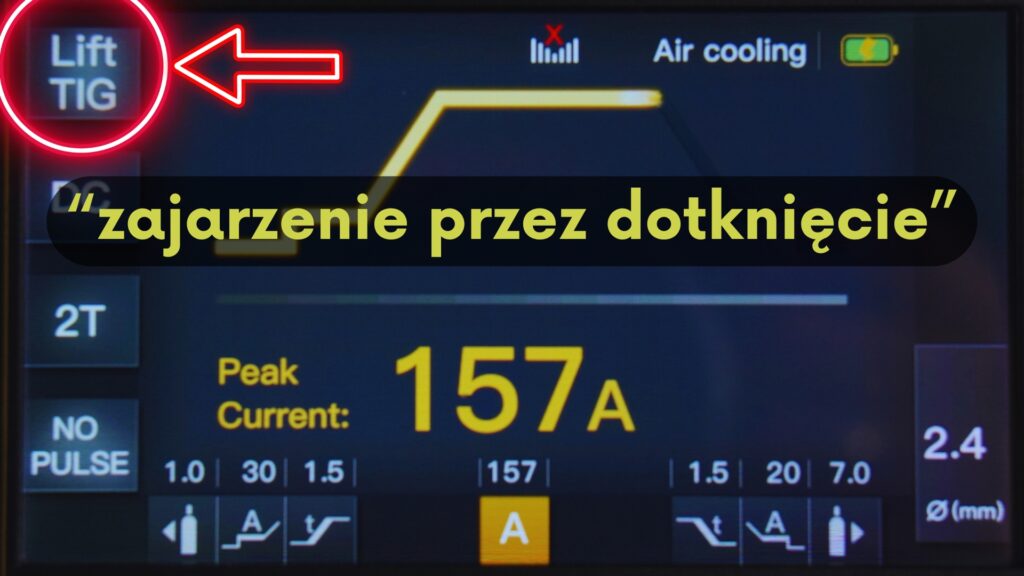
- Lift (Zajarzanie przez dotyk): Elektroniczny system zajarzania dotykowego. Spawacz delikatnie dotyka końcówką elektrody do materiału i płynnym ruchem unosi palnik do góry. W momencie oderwania elektrody mikroprocesor wykrywa zmianę oporu i gwałtownie podnosi natężenie prądu, zajarzając stabilny łuk. Dzięki inteligentnemu ograniczeniu prądu w momencie styku, elektroda nie przykleja się do blachy, a ryzyko jej uszkodzenia jest zminimalizowane. Stosowane w miejscach wrażliwych na zakłócenia elektromagnetyczne (np. w pobliżu komputerów czy szpitali), gdzie funkcja HF mogłaby uszkodzić elektronikę.
- Zajarzanie przez potarcie (Scratch): Najstarsza, prymitywna metoda, znana ze zwykłych spawarek MMA wyposażonych w uchwyt TIG z zaworkiem gazowym. Łuk zapala się poprzez energiczne potarcie ostrej igły wolframu o blachę, analogicznie do zapalania zapałki. Powoduje to natychmiastowe zanieczyszczenie i stępienie wierzchołka elektrody, wprowadza groźne wtrącenia wolframu do spoiny oraz niszczy estetykę startu. Jest to rozwiązanie niepolecane w profesjonalnym spawalnictwie.
Tryby pracy sterowania palnikiem: 2T (Dwutakt) a 4T (Czterotakt)
Wybór trybu pracy na panelu spawarki definiuje zachowanie przycisku na rękojeści uchwytu i pozwala na dopasowanie ergonomii pracy do długości układanego ściegu:
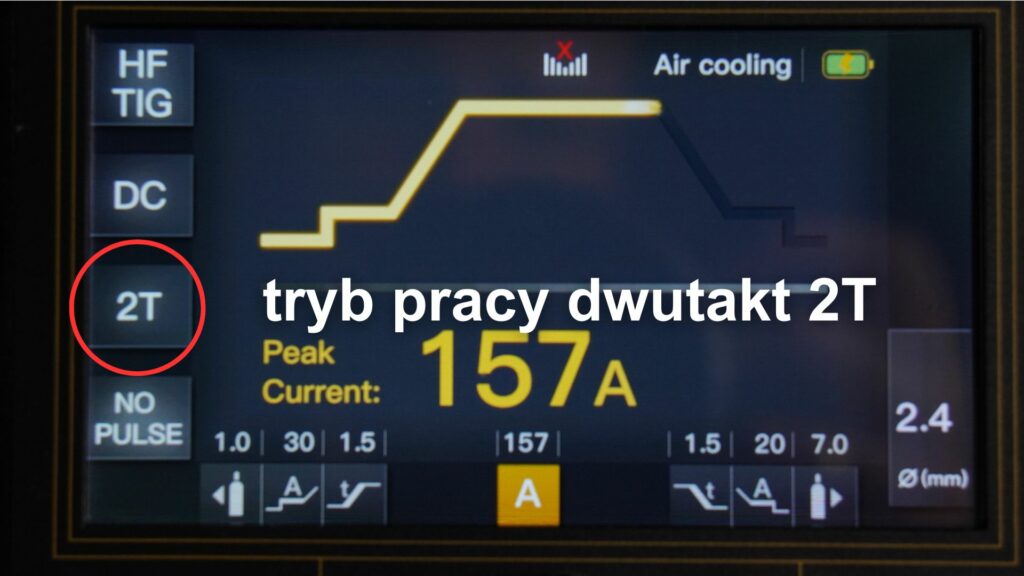
Tryb 2T (Dwutakt): Standardowe, intuicyjne sterowanie.
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/df6bd751-964b-4707-9c3c-1a890a14a251?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
- Takt 1: Wciskasz i trzymasz przycisk — maszyna rozpoczyna wypływ gazu, zapala łuk i wchodzi na prąd główny.
- Takt 2: Puszczasz przycisk — maszyna rozpoczyna proces wygaszania łuku (opadanie prądu) i po odliczeniu Post-gas odcina zasilanie.
- Zastosowanie: Idealny do krótkich spoin, sczepiania elementów oraz prac warsztatowych, gdzie spawacz ma pełną, natychmiastową kontrolę nad startem i końcem. Wadą jest ciągłe napięcie mięśni dłoni podczas trzymania przycisku.
Tryb 4T (Czterotakt): tryb ułatwiający wielogodzinne spawanie długich odcinków lub rurociągów.
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/95f965f4-7871-47e7-9f85-c7d0bd0cd35a?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
- Takt 1: Wciskasz przycisk — startuje gaz Pre-gas i zapala się niski prąd startowy.
- Takt 2: Puszczasz przycisk — prąd płynnie narasta do zaprogramowanej wartości prądu głównego. W trakcie spawania dłoń jest całkowicie rozluźniona, a przycisk puszczony.
- Takt 3: Wciskasz przycisk ponownie na końcu ściegu — prąd płynnie opada do niskiej wartości prądu końcowego, pozwalając na idealne wypełnienie krateru.
- Takt 4: Puszczasz przycisk — łuk całkowicie gaśnie i płynie gaz Post-gas.
- Zastosowanie: Długie spoiny konstrukcyjne, rury, gdzie trzymanie przycisku mogłoby powodować drżenie dłoni operatora.
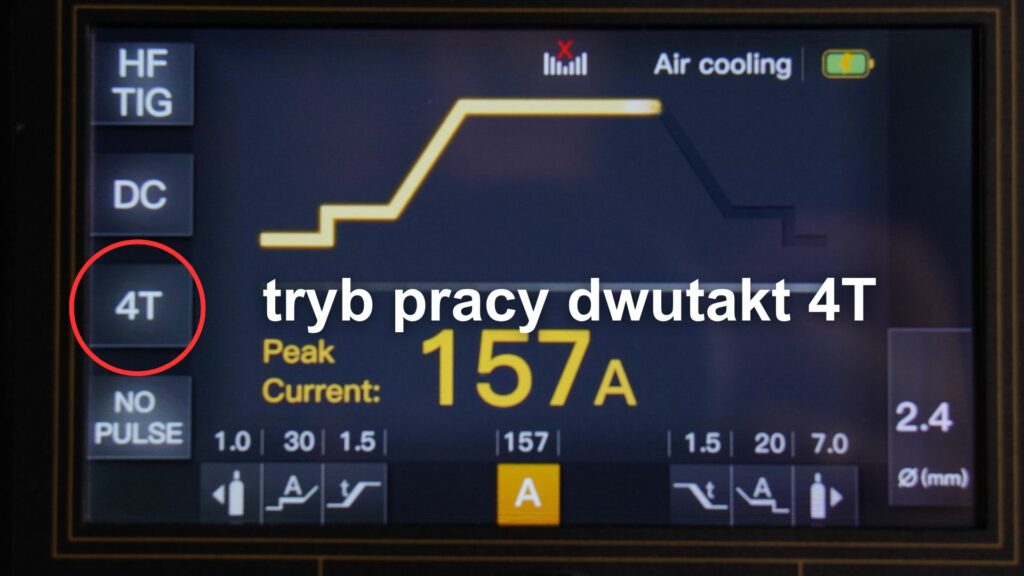
Drabinka przepływu prądu
Drabinka parametrów to graficzny wykres cyklu pracy prądu wyświetlany na panelu spawarki. Przemieszczając się po kolejnych punktach wykresu za pomocą przycisku głównego, spawacz ustawia parametry chronologicznie — od momentu wciśnięciu przycisku do pełnego wygaszenia łuku:
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/9d7d69ed-bb93-4a37-a7ed-afab495dfd84?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
Pre-gas (Wypływ gazu przed spawaniem) wyrażany w sekundach – s: Czas, w jakim Argon wypływa z dyszy ceramicznej przed zajarzeniem łuku. Zadaniem tego parametru jest mechaniczne wydmuchanie powietrza atmosferycznego i wilgoci z wnętrza palnika oraz z powierzchni blachy w punkcie startu. Gwarantuje stabilne zajarzenie w atmosferze czystego gazu szlachetnego.
- Prąd startowy (I-start) wyrażany w amperach – A: Początkowe, niskie natężenie prądu, które zapala się natychmiast po przeskoczeniu iskry HF. Pozwala spawaczowi na precyzyjne ustawienie pozycji palnika i zlokalizowanie osi szczeliny bez ryzyka natychmiastowego przepalenia zimnego materiału rodzimego.
- Czas narastania prądu (Up-slope) wyrażany w sekundach – s: Czas, w jakim prąd startowy płynnie i liniowo zwiększa swoją wartość aż do osiągnięcia zaprogramowanego prądu głównego. Zapobiega to szokowi termicznemu materiału i eliminuje nagłe uderzenie cieplne na starcie.
- Prąd główny wyrażany w amperach – A: Docelowy, najważniejszy parametr procesu. Odpowiada za głębokość wtopienia, temperaturę jeziorka spawalniczego oraz szerokość ściegu. Dobiera się go do średnicy elektrody oraz grubości łączonych materiałów.
Jest niby taka ogólna zasada, że 30 – 40 A na 1mm grubości materiału. Z tego wychodzi, że na materiał o grubości:
- 1 mm – 30 – 40 A
- 2 mm – 60 – 80 A
- 3 mm – 90 – 120 A
- …..
- 50 mm – 1500 – 2000 A ??? No chyba nie!!!
Dlatego jest to taka bardzo ogólna zasada, którą trzeba mocno naciągać. Dotyczy ona materiału do 3 mm grubości. Powyżej 3mm w TIG’u ukosujemy blachy, profile, rury i wtedy całkiem inaczej dobieramy natężenie.
Podam przykład: Rura Fi 200 x 8 mm. Czyli ścianka o grubości 8 mm. Co się składa na ostateczny wybór konkretnego natężenia?
- kąt ukosowania (należy zrobić fazy na obu łączonych elementach
- szerokość szczeliny pomiędzy łączonymi rurami
- średnica spoiwa – niższe natężenie na mniejszej średnicy, wyższe na większej
- predyspozycje i doświadczenie spawacza
- w pewnym stopniu pozycja spawania
I dopiero z tego wszystkiego – ok 80 – 110 A na pierwszą warstwę – przetapiającą. A to przecież ścianka 8mm.
- Czas opadania prądu (Down-slope) wyrażany w sekundach – s: Niezwykle ważny parametr. Określa czas, w jakim po wyłączeniu trybu roboczego prąd płynnie zmniejsza swoje natężenie do poziomu prądu końcowego. Płynne opadanie zapobiega powstawaniu porów, pęknięć skurczowych oraz wklęsłego krateru na końcu spoiny.
- Prąd końcowy (I-end / Prąd krateru) wyrażany w amperach – A: Niskie natężenie prądu, na którym wygasza się łuk elektryczny. Pozwala na ostateczne, kontrolowane uformowanie i zalanie krateru końcowego spoiny.
- Post-gas (Wypływ gazu po spawaniu) wyrażany w sekundach – s: Czas, przez jaki czysty Argon wypływa z dyszy ceramicznej po całkowitym zgaśnięciu łuku. W tym czasie spawacz musi trzymać palnik bez ruchu bezpośrednio nad końcem ściegu. Post-gas chłodzi oraz chroni przed utlenieniem stygnący, płynny jeszcze krater, rozżarzoną końcówkę elektrody wolframowej oraz miedziane podzespoły główki palnika.
Podsumowanie operacyjne drabinki parametrów TIG
|
Punkt drabinki |
Jednostka miary |
Rekomendowana wartość startowa (Stal czarna / Inox) |
Główny cel metalurgiczny i technologiczny |
|
Pre-gas |
Sekundy (s) |
1 – 3 s |
Wydmuchanie powietrza z dyszy przed zajarzeniem |
|
Prąd startowy |
Ampery (A) |
15 – 30 A (zależne od prądu głównego) |
Łagodne zajarzenie, pozycjonowanie elektrody w szczelinie |
|
Up-slope |
Sekundy (s) |
0 – 2 s |
Płynne przejście na prąd spawania |
|
Prąd główny |
Ampery (A) |
Dopasowany do grubości materiału |
Kontrola głębokości wtopienia i geometrii jeziorka |
|
Down-slope |
Sekundy (s) |
1,5 – 5,0 s |
Eliminacja wklęsłego krateru końcowego i pęknięć |
|
Prąd końcowy |
Ampery (A) |
10 – 20 A |
Bezpieczne wygaszenie kolumny łuku plazmy |
|
Post-gas |
Sekundy (s) |
2,0 – 7,0 s lub dłużej |
Ochrona rozżarzonej elektrody i stygnącego krateru |
Spawanie prądem pulsacyjnym (TIG Puls)
Wprowadzenie prądu pulsacyjnego do metody TIG DC to jedna z najważniejszych innowacji w zaawansowanej technologii spawalniczej. Funkcja ta polega na cyklicznym, dynamicznym przełączaniu natężenia prądu przez mikroprocesor spawarki pomiędzy dwoma zaprogramowanymi poziomami. TIG Puls daje operatorowi pełną, kontrolę nad ilością ciepła wprowadzanego w złącze, co pozwala na bezproblemowe łączenie skrajnie cienkich elementów bez ryzyka ich odkształcenia lub przepalenia.
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/6851291b-6c75-4f8a-93be-b30804226d2b?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
Istota i zalety pulsu
Klasyczny prąd stały (TIG DC bez pulsu) nagrzewa materiał w sposób ciągły, co przy długim ściegu prowadzi do przegrzania strefy wpływu ciepła, rozrostu ziarna i deformacji blachy. Spawanie z pulsem radykalnie zmienia fizykę tego procesu:
- Ograniczenie energii liniowej: Podczas gdy wysoki prąd topi metal, niski prąd natychmiast chłodzi jeziorko spawalnicze. W efekcie całkowita ilość ciepła dostarczona do materiału drastycznie maleje, eliminując skurcz termiczny i powstawanie pofalowań na blachach.
- Wymuszone rozdrobnienie struktury: Szybkie, cykliczne schładzanie i podgrzewanie jeziorka działa jak mechaniczne mieszanie ciekłego metalu. Zapobiega to rozrostowi ziaren krystalicznych w spoinie, co bezpośrednio podnosi parametry wytrzymałościowe i plastyczne złącza.
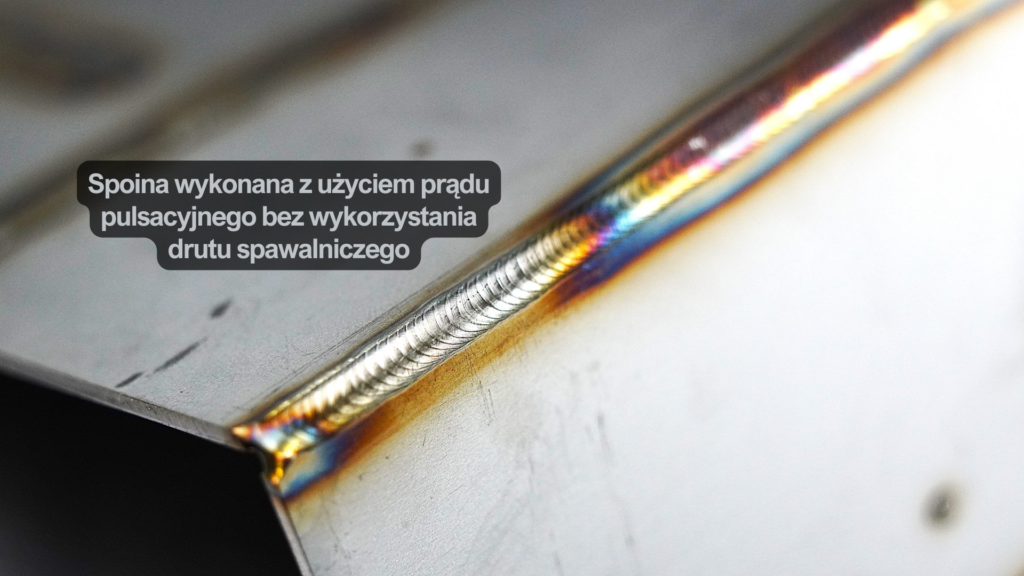
- Efekt fali (Estetyka lica): Puls pozwala na uzyskanie idealnie regularnej, drobnej łuski, tworząc na licu spoiny charakterystyczny, bardzo pożądany w przemyśle kwasoodpornym efekt gęstych, równych zakładek.
Opis parametrów TIG Puls
Uruchomienie trybu pulsacyjnego na panelu sterowania spawarki rozwija standardową drabinkę parametrów o cztery dodatkowe, ściśle powiązane ze sobą zmienne:
- Prąd szczytowy (A) (Peak Current): Jest to wyższa, maksymalna wartość natężenia prądu w cyklu pulsacji. Odpowiada bezpośrednio za energię uderzenia łuku, stopienie materiału rodzimego oraz uzyskanie wymaganej głębokości wtopienia.
- Prąd podstawy (Base Current) wyrażany w amperach – A lub jako % prądu szczytowego: Jest to niższa wartość prądu w cyklu. Jego zadaniem jest podtrzymanie jarzenia się łuku elektrycznego oraz ochrona przed zgaszeniem kolumny plazmy, przy jednoczesnym gwałtownym schłodzeniu jeziorka spawalniczego. Zazwyczaj ustawia się go w przedziale od 20% do 50% wartości prądu szczytowego.
- Balans pulsu (Pulse Width / Duty) wyrażany w procentach – %: Definiuje proporcję czasu trwania prądu szczytowego do prądu podstawy w obrębie jednego pełnego cyklu. Na przykład balans ustawiony na 30% oznacza, że przez 30% czasu maszyna pali się mocnym prądem szczytowym (wtapia), a przez pozostałe 70% czasu chłodzi materiał prądem podstawy. Wyższy balans to głębszy przetop, natomiast niższy balans to bezpieczniejsze spawanie cieńszych blach.
- Częstotliwość pulsu (Pulse Frequency) wyrażana w hercach – Hz: Określa, jak wiele pełnych cykli (przejść od prądu podstawy do szczytu) maszyna wykona w czasie jednej sekundy. To właśnie ten parametr definiuje technologiczne możliwości nowoczesnych spawarek inwerterowych.
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/304816/256ee39b-43dc-4737-bf93-58265b221fa2?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
Możliwości nowoczesnych spawarek: Zakres częstotliwości od 0,5 Hz do 999 Hz
Zaawansowane, źródła prądu TIG posiadają potężny zakres regulacji częstotliwości pulsacji – od skrajnie wolnego 0,5 Hz aż do ultra-szybkiego 999 Hz. Zakres ten dzieli się na dwa odrębne obszary zastosowań:
Puls niskiej częstotliwości (od 0,5 Hz do ok. 10 Hz)
- Fizyka procesu: Łuk elektryczny pulsuje na tyle wolno, że spawacz bez problemu widzi gołym okiem momenty rozszerzania i kurczenia się jeziorka spawalniczego (łuk wyraźnie „mruga”). Jeden cykl trwa od 2 sekund (dla 0,5 Hz) do ułamka sekundy.
- Zastosowanie i technika manualna: Idealny tryb do nauki spawania oraz synchronizacji ruchów dłoni. Spawacz wprowadza pręt spawalniczy (spoiwo) rytmicznie — podaje drut dokładnie w momencie błysku prądu szczytowego, a przesuwa palnik do przodu w chłodniejszej fazie prądu podstawy. Pozwala to na idealne dozowanie stopiwa i precyzyjne układanie równych łusek na metalu.
Puls wysokiej częstotliwości (od ok. 15 Hz do 999 Hz)
- Fizyka procesu: Przy częstotliwościach rzędu kilkuset herców ludzkie oko nie jest w stanie zarejestrować mrugania łuku — spawacz widzi jeden, jednorodny, płonący łuk, który jednak wydaje charakterystyczny dźwięk.
- Zastosowanie i efekt metalurgiczny: Ultra-szybka pulsacja drastycznie zawęża i skupia kolumnę łuku. Łuk staje się niezwykle sztywny, szpiczasty i stabilny, wykazując całkowitą odporność na ugięcia magnetyczne. Pozwala to na uzyskanie ekstremalnie wąskiego lica oraz skrajnie głębokiego wtopienia centralnego, co jest niezastąpione przy spawaniu automatycznym, zrobotyzowanym oraz przy łączeniu wąskich krawędzi blach kwasoodpornych i tytanu.
Podsumowanie parametrów konfiguracji TIG Puls
|
Parametr pulsu |
Jednostka |
Zakres nastaw |
Rola technologiczna i metalurgiczna |
|
Prąd szczytowy |
Amper (A) |
Zależny od blachy |
Topnienie materiału, kontrola głębokości wtopienia |
|
Prąd podstawy |
Amper (A) lub % |
zazwyczaj 20 – 50% |
Podtrzymanie łuku, gwałtowne schłodzenie jeziorka |
|
Balans pulsu |
Procent (%) |
zazwyczaj 30 – 50% |
Kontrola czasu wtopienia do czasu chłodzenia w cyklu |
|
Niska częstotliwość |
Herc (Hz) |
0,5 – 10 Hz |
Synchronizacja podawania drutu, efekt pięknej fali |
|
Wysoka częstotliwość |
Herc (Hz) |
15 – 999 Hz |
Zawężenie i usztywnienie łuku, głęboki i wąski przetop |