
Platforma TIG MASTERS Pro
Spawanie profili 50x50x2 mm – poz. FW PB NOWOŚĆ ⭐
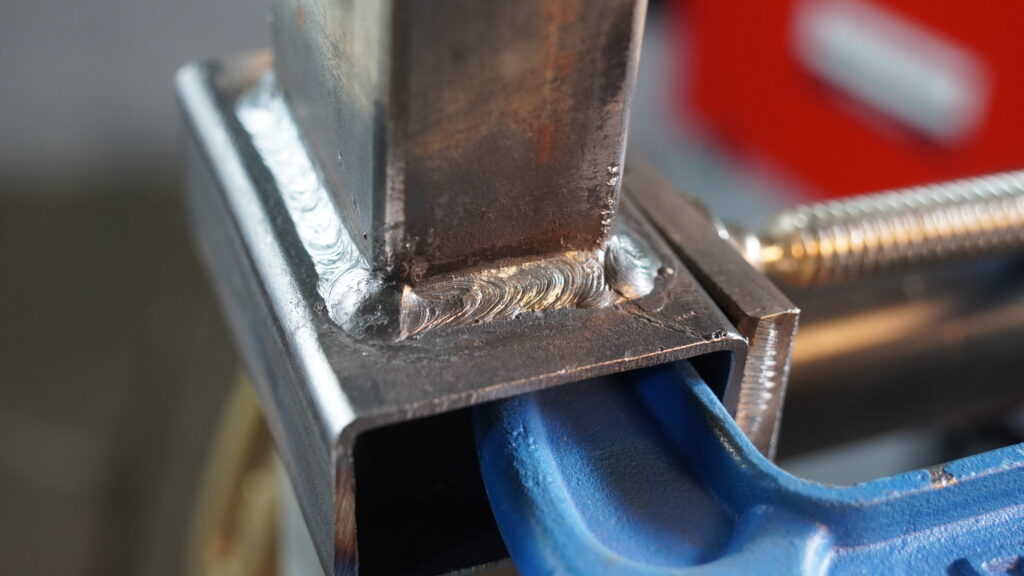
Spawanie profili 2 mm – spoina pachwinowa w pozycji nabocznej FW PB
Spawanie profili o ściance 2 mm wymaga dobrej kontroli nad jeziorkiem. Materiał szybko się nagrzewa, a zbyt długie zatrzymanie elektrody w jednym miejscu może doprowadzić do przepalenia.
W tej lekcji wykonujemy spoinę pachwinową w pozycji nabocznej PB, wykorzystując profil 50 × 30 × 2 mm. Ćwiczymy krótkie prowadzenie łuku, równomierną prędkość oraz łączenie cienkich ścianek bez nadmiernego rozbudowywania spoiny.
Materiał i ustawienia do ćwiczenia
|
Parametr |
Ustawienie |
|
Profil |
50 × 30 × 2 mm |
|
Grubość ścianki |
2 mm |
|
Ukosowanie krawędzi |
Brak |
|
Elektroda |
E6013, średnica 2,5 mm |
|
Natężenie prądu |
75-80 A |
|
Hot Start |
Około 120-130% prądu spawania |
|
Arc Force |
Niska wartość: około 10 przy skali 0-100 lub 1-3 przy skali 1-10 |
|
Biegunowość w ćwiczeniu |
DC+ elektroda na plusie |
Są to ustawienia wyjściowe dla prezentowanego ćwiczenia. DC- może ograniczyć wtopienie, ale pozwoli uniknąć przepaleń.
Skale funkcji pomocniczych różnią się między spawarkami. Hot Start 120% oznacza tutaj chwilowy prąd równy 1,2 wartości prądu spawania, a nie zwiększenie go o 120%. Podane wartości Arc Force oznaczają łagodne działanie funkcji — nie są dokładnym przeliczeniem między urządzeniami.
Przygotowanie profili – dokładne spasowanie ułatwia spawanie
Przed złożeniem elementów usuń zadziory po cięciu. Oczyść powierzchnie w miejscu spawania z zendry, rdzy, tłuszczu i innych zanieczyszczeń.
W tym ćwiczeniu nie wykonujemy fazy. Przy cienkiej ściance usunięcie materiału z krawędzi dodatkowo utrudniałoby kontrolowanie jej stapiania.
Dopasuj profile tak, aby nie pozostawić przypadkowych szczelin. Przy ściance 2 mm nawet niewielka zmiana odstępu może wyraźnie zmienić zachowanie jeziorka.
Nie próbuj kompensować niedokładnego cięcia przez zalewanie dużej szczeliny elektrodą. Najpierw popraw dopasowanie, a dopiero później przejdź do spawania.
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/329845/d700a83c-6a22-46d6-9640-ef2a72cbf736?autoplay=false&loop=false&muted=false&preload=true&responsive=true”]
Sczepianie i ustawienie detalu
Ustaw profile w wymaganym położeniu i ustabilizuj je ściskami. Wykonaj niewielkie sczepy, a następnie sprawdź kąt i wzajemne położenie elementów.
Sczepy powinny utrzymać złącze, ale nie tworzyć dużych garbów utrudniających dalsze prowadzenie elektrody. Usuń z nich żużel, szczególnie jeśli będziesz przechodzić przez nie spoiną.
Złącze ustaw tak, aby linia spawania przebiegała poziomo, a spoina powstawała w narożu pomiędzy powierzchnią poziomą i pionową.
Ustawienie elektrody i widoczność jeziorka
Ustaw się tak, aby widzieć obie krawędzie powstającej spoiny. Podeprzyj rękę i sprawdź, czy przewód nie będzie ciągnął uchwytu.
Dla ścianek tej samej grubości punktem wyjścia jest ustawienie elektrody po środku kąta złącza. W kierunku spawania zastosuj niewielkie pochylenie do ciągnięcia.
Nie kieruj łuku wyłącznie na dolną powierzchnię. Jeziorko musi połączyć się również z pionową ścianką. Jednocześnie unikaj długiego zatrzymywania łuku na jej cienkiej krawędzi.
Rozpoczęcie spawania
Zajarz łuk w obrębie przyszłej spoiny. Po jego ustabilizowaniu utrzymuj krótką odległość końcówki elektrody od jeziorka.
Poczekaj na utworzenie niewielkiego jeziorka łączącego obie powierzchnie i rozpocznij przesuwanie elektrody.
Nie buduj dużej kropli na początku. Cienka ścianka szybko przyjmuje ciepło, a nadmierne zatrzymanie może otworzyć otwór jeszcze przed rozpoczęciem właściwego prowadzenia.
Hot Start pomaga przy zajarzaniu, ale na cienkim materiale zbyt mocne lub zbyt długie podbicie prądu utrudnia start. Jeśli przepalenie powstaje dokładnie w chwili zajarzenia, zmniejsz intensywność tej funkcji, a jeśli urządzenie pozwala – również czas jej działania.
Prowadzenie spoiny na ściance 2 mm
W tym ćwiczeniu prowadź prosty, wąski ścieg. Szerokie ruchy na boki wydłużają czas nagrzewania i utrudniają utrzymanie małego jeziorka.
Łącz dwa ruchy:
- przesuwanie elektrody wzdłuż złącza;
- dosuwanie jej do materiału w miarę stapiania.
Obserwuj, czy jeziorko zachowuje podobną wielkość i czy obie jego krawędzie płynnie łączą się z profilem.
Nie zwalniaj tylko po to, żeby spoina wyglądała na większą. Na cienkościennym profilu duża ilość odłożonego metalu nie jest konieczna.
Dlaczego utrzymujemy krótki łuk?
Długi łuk utrudnia precyzyjne kierowanie ciepła, zwiększa odpryski i pogarsza osłonę jeziorka. Przy cienkiej ściance niewielkie odchylenie może spowodować nadmierne nadtopienie krawędzi.
Krótki łuk ułatwia kontrolę, ale nie oznacza wciskania elektrody w materiał. Jeżeli elektroda regularnie się przykleja, sprawdź sposób dosuwania oraz prąd, zamiast odruchowo mocno zwiększać Arc Force.
Kontrola nagrzewania profilu
W miarę wykonywania spoiny okolica złącza nagrzewa się. Pod koniec odcinka te same ustawienia mogą powodować większe jeziorko niż na początku.
Jeśli zauważysz, że jeziorko wyraźnie rośnie, a krawędź zaczyna się cofać, skoryguj prędkość. Gdy tracisz kontrolę, zakończ odcinek i pozwól elementowi ostygnąć.
Przy wykonywaniu kilku spoin na konstrukcji rozłóż kolejność pracy tak, aby nie nagrzewać stale jednego miejsca. Po przerwie oczyść zakończenie przed wznowieniem.
Zakończenie spoiny
Na końcu profilu łatwo przegrzać krawędź, szczególnie jeśli zbliżasz się do jego otwartego końca.
Nie zatrzymuj elektrody na długo. Zakończ spoinę tak, aby nie pozostawić głębokiego krateru, ale również nie wypalić otworu podczas próby jego wypełniania.
Jeżeli konieczne jest ponowne rozpoczęcie, usuń żużel i oceń stan zakończenia. Nie zajarzaj kolejnego odcinka bezpośrednio na nieoczyszczonej warstwie.
Ocena poprawnej spoiny
Po zakrzepnięciu usuń żużel i oczyść powierzchnię szczotką. Podczas odbijania żużla chroń oczy przed odpryskami.
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/329845/8d667968-5043-428a-9f13-4628806ac4ba?autoplay=false&loop=false&muted=false&preload=true&responsive=true”]
Sprawdź:
- Równomierność: czy spoina ma podobny wymiar na całej długości?
- Połączenie z obiema ściankami: czy przejścia są płynne, bez rowków i nawisów?
- Kształt lica: czy nie powstał wysoki, wąski wałek?
- Stan profilu: czy nie ma przepaleń i nadmiernie nadtopionych krawędzi?
- Początek i koniec: czy nie pozostawiłeś kraterów albo niepołączonych fragmentów?
Najczęstsze błędy i sposoby ich poprawienia
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/329845/fd22f3f1-4ff6-44c0-b367-f1bb51b42303?autoplay=false&loop=false&muted=false&preload=true&responsive=true”]
|
Objaw |
Możliwe przyczyny |
Co poprawić? |
|
Przepalenie na początku |
Zbyt silny Hot Start, długie zatrzymanie, szczelina w złączu |
Osłab podbicie prądu, popraw spasowanie i rozpocznij prowadzenie po utworzeniu jeziorka |
|
Otwór w trakcie spawania |
Zbyt wolne prowadzenie, narastające nagrzanie, nadmierny prąd |
Kontroluj wielkość jeziorka, skoryguj prędkość lub przerwij pracę, aby detal ostygł |
|
Wysoka, wąska spoina |
Za mały prąd, niewłaściwy kąt lub tempo |
Sprawdź, czy stapiasz obie ścianki, i skoryguj jeden parametr naraz |
|
Rowek przy górnej krawędzi |
Długi łuk, niewłaściwy kąt, za wysoki prąd lub za szybki ruch |
Skróć łuk i obserwuj wypełnianie górnego brzegu spoiny |
|
Metal wylewa się na dolną ściankę |
Zbyt duże jeziorko, wolne prowadzenie, łuk skierowany w odłożony metal |
Utrzymuj mniejsze jeziorko i pracuj łukiem przy jego przedniej części |
|
Nierówne połączenie odcinków |
Żużel lub nieprzygotowany krater w miejscu wznowienia |
Oczyść i przygotuj zakończenie przed kolejnym startem |
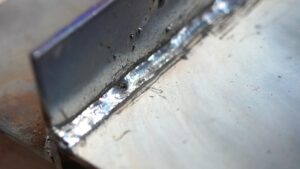
Żużel wyprzedzający łuk
W MMA musisz odróżniać płynny metal od żużla. Jeżeli żużel przesuwa się przed łuk, może zasłaniać miejsce łączenia i zostać uwięziony w spoinie.
Skoryguj kąt prowadzenia i tempo. Nie próbuj bez końca spawać przez warstwę żużla — w razie utraty kontroli przerwij, oczyść miejsce i dopiero wtedy kontynuuj.
Ćwiczenie praktyczne
Rozpocznij od ustawienia 75 A i wykonaj krótki odcinek na prawidłowo spasowanych profilach. Oczyść go i oceń przejścia spoiny w obie ścianki.
Jeśli jeziorko tworzy się z trudem, a metal odkłada się w wysoki wałek, sprawdź długość łuku i kąt elektrody. Następnie możesz porównać pracę przy 80 A.
Próby wykonuj na elementach o zbliżonej temperaturze. Porównanie zimnego profilu przy 75 A z mocno rozgrzanym przy 80 A nie pokaże wyłącznie wpływu zmiany prądu.
Celem ćwiczenia jest wykonanie niewielkiej, równomiernej spoiny, połączonej z obiema ściankami – bez przepaleń i nadmiernego nagrzewania profilu.