
Platforma TIG MASTERS Pro
Częstotliwość prądu AC
Częstotliwość prądu przemiennego (AC Frequency) – Teoria, geometria spoiny, testy i optymalne ustawienie
Czym jest częstotliwość prądu AC? Definicja i fizyka zjawiska
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/258832/be707e4a-c1b4-4c39-8d19-8d4d39f44515?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
W metodzie TIG AC spawanie aluminium opiera się na zjawisku cyklicznej zmiany kierunku ruchu elektronów w obwodzie spawalniczym. Ten proces realizuje jednocześnie dwa kluczowe zadania metalurgiczne: rozbijanie twardej warstwy tlenków glinu na powierzchni materiału (faza czyszczenia) oraz wprowadzanie ciepła i topienie metalu (faza wtopienia). Podczas gdy parametr Balansu AC steruje proporcjami czasowymi między tymi dwoma fazami, Częstotliwość AC określa dynamikę tego procesu, czyli szybkość, z jaką elektrony zmieniają kierunek swojego biegu.
Częstotliwość prądu przemiennego wyrażana jest w hercach (Hz). W ujęciu fizycznym parametr ten określa, ile pełnych cykli zmiany kierunku ruchu elektronów zachodzi w czasie jednej sekundy. Elektrony, jako cząstki posiadające ładunek ujemny, przemieszczają się od bieguna ujemnego (katody) do bieguna dodatniego (anody). W metodzie TIG AC rolę tych biegunów naprzemiennie przejmują elektroda wolframowa oraz spawany materiał aluminiowy:
- Faza czyszczenia (Polaryzacja dodatnia na elektrodzie – EP): Maszyna wymusza taki stan, w którym spawany materiał staje się biegunem ujemnym, a elektroda dodatnim. Elektrony gwałtownie bombardują elektrodę wolframową, poruszając się od aluminium w stronę palnika. Ten masowy ruch elektronów dosłownie rozrywa i wydmuchuje warstwę tlenków glinu z powierzchni aluminium.
- Faza wtopienia (Polaryzacja ujemna na elektrodzie – EN): Kierunek ruchu zostaje odwrócony. Elektroda staje się biegunem ujemnym, a aluminium dodatnim. Elektrony z ogromną prędkością uderzają w materiał, poruszając się od elektrody w stronę aluminium. To potężne bombardowanie cząstek generuje wysoką temperaturę i tworzy głębokie jeziorko spawalnicze.
Liczba herców (Hz) ustawiona na panelu spawarki decyduje o tym, jak często w ciągu jednej sekundy elektrony są zmuszane do zmiany kierunku swojego biegu. Z punktu widzenia fizyki plazmy, częstotliwość ta bezpośrednio modyfikuje stopień skupienia oraz stabilność kolumny łuku spawalniczego:
- Skurcz magnetyczny (Efekt Pinch): Każdy ruch ładunków elektrycznych (elektronów) wytwarza wokół kolumny łuku pole magnetyczne. Im częściej w ciągu sekundy dochodzi do odwrócenia kierunku ruchu elektronów, tym silniejsze i bardziej dynamiczne siły magnetyczne zaczynają oddziaływać na strumień plazmy. Siły Wordswortha ściskają kolumnę łuku, czyniąc ją fizycznie węższą, bardziej sztywną i skupioną.
- Geometria stożka łuku: Częstotliwość pozwala na geometryczne modelowanie łuku spawalniczego. Decyduje o tym, czy strumień elektronów opuszczający elektrodę wolframową uderza w materiał w sposób rozproszony na większej powierzchni, czy też zostaje zogniskowany w postaci ciasnego, twardego strumienia o gigantycznej gęstości energii.
- Akustyka procesu: Dynamiczne zmiany kierunku ruchu elektronów powodują gwałtowne, cykliczne rozprężanie i sprężanie gazu osłonowego (Argonu) w kolumnie łuku. Łuk działa jak swoisty głośnik – częstotliwość zmian ruchu cząstek jest bezpośrednio słyszalna przez spawacza jako fala dźwiękowa (od niskiego buczenia przy małej liczbie herców, po wysoki pisk przy wysokich nastawach).
Jak częstotliwość wpływa na szerokość spoiny i jej głębokość wtopienia?
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/258832/8b559033-4467-4552-a632-93256922a4c2?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
Regulacja liczby herców (Hz) na panelu spawarki pozwala na precyzyjne modelowanie profilu wtopienia w głąb materiału rodzimego. Zależność tę można podzielić na trzy charakterystyczne zakresy użytkowe:
Zakres wysokiej częstotliwości (np. 200 – 250 Hz) – Maksymalna koncentracja
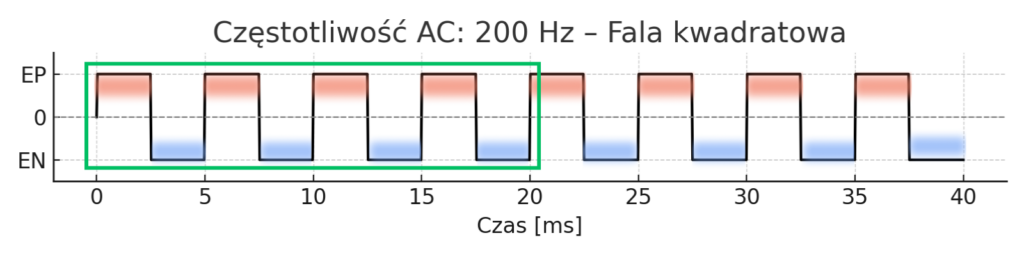
- Profil wtopienia: Kiedy zmuszasz elektrony do zmiany kierunku ruchu aż 250 razy na sekundę, generowane siły magnetyczne maksymalnie zwężają stożek łuku. Otrzymujesz profil wtopienia w kształcie wąskiego, głębokiego klina lub stożka.
- Geometria spoiny: Lico staje się bardzo wąskie, a strefa wpływu ciepła (SWC) zostaje ograniczona do absolutnego minimum.
- Zastosowanie praktyczne: Jest to ustawienie idealne do spawania cienkich blach, detali precyzyjnych oraz spoin pachwinowych w głębokich narożnikach. Skupiony łuk uderza idealnie w grań złącza, nie podgrzewając niepotrzebnie ścianek bocznych.
Zakres częstotliwości optymalnej (np. 100 Hz)
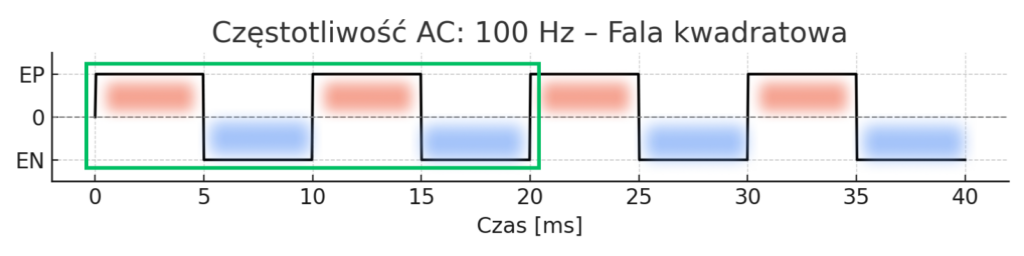
- Profil wtopienia: Przy 100 Hz siły magnetyczne wciąż stabilizują kolumnę łuku, ale pozwalają jeziorku spawalniczemu na naturalne, kontrolowane rozlanie. Profil wtopienia ma kształt regularnej, symetrycznej misy.
- Geometria spoiny: Uzyskujesz optymalny stosunek szerokości lica do głębokości wtopienia. Prowadzenie jeziorka jest przewidywalne, a łuska układa się równomiernie.
- Zastosowanie praktyczne: Uniwersalne ustawienie do większości standardowych prac warsztatowych, spawania profili, rur oraz blach o średnich grubościach (2 – 4 mm).
Zakres niskiej częstotliwości (np. 50 Hz) – Szerokie rozproszenie
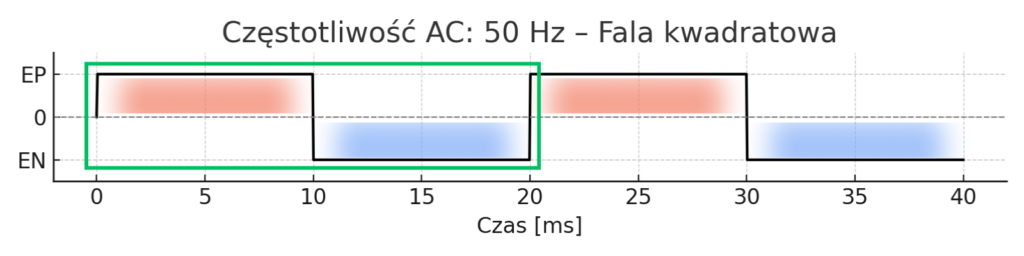
- Profil wtopienia: Przy tak niskiej liczbie zmian kierunku ruchu elektronów na sekundę, łuk traci swoją sztywność magnetyczną. Łuk staje się miękki i rozprasza się szeroko po powierzchni materiału. Profil wtopienia staje się płytki i bardzo szeroki.
- Geometria spoiny: Otrzymujesz szerokie lico oraz bardzo rozbudowaną strefę wpływu ciepła (SWC). Energia spawalnicza zamiast penetrować materiał w głąb, ucieka na boki.
- Zastosowanie praktyczne: Ustawienie stosowane głównie przy spawaniu bardzo grubych elementów aluminiowych, napawaniu ubytków oraz regeneracji szerokich krawędzi, gdzie kluczowe jest wprowadzenie dużej ilości ciepła w celu rozgrzania masywnego detalu.
Test ustawień częstotliwości
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/258832/8705566d-479a-4452-b942-94054cb767ef?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
Teoria i schematy nabierają sensu dopiero wtedy, gdy sprawdzimy je w praktyce. Przeprowadzamy test porównawczy na trzech identycznych próbkach aluminium. Przy zachowaniu dokładnie tych samych parametrów (natężenie prądu, balans AC, prędkość spawania) oraz przy użyciu tego samego spoiwa, zmieniamy wyłącznie jeden parametr – częstotliwość prądu AC.
Ocena lica i grani spoiny
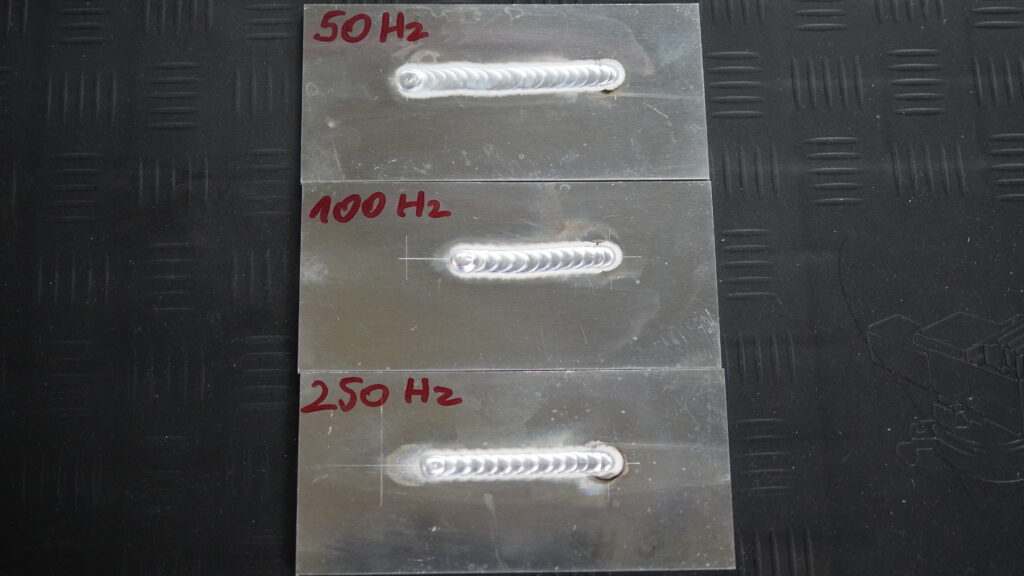
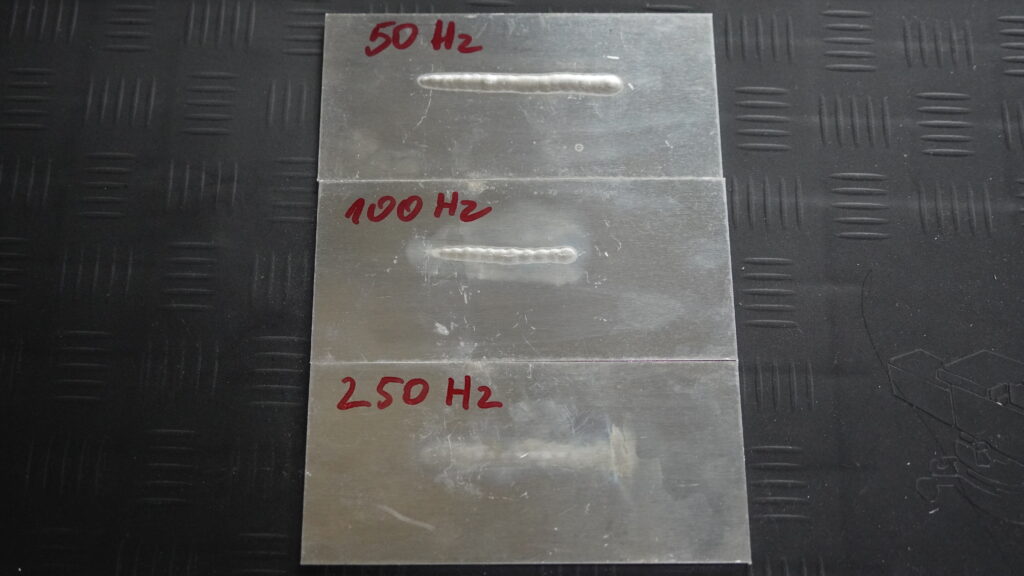
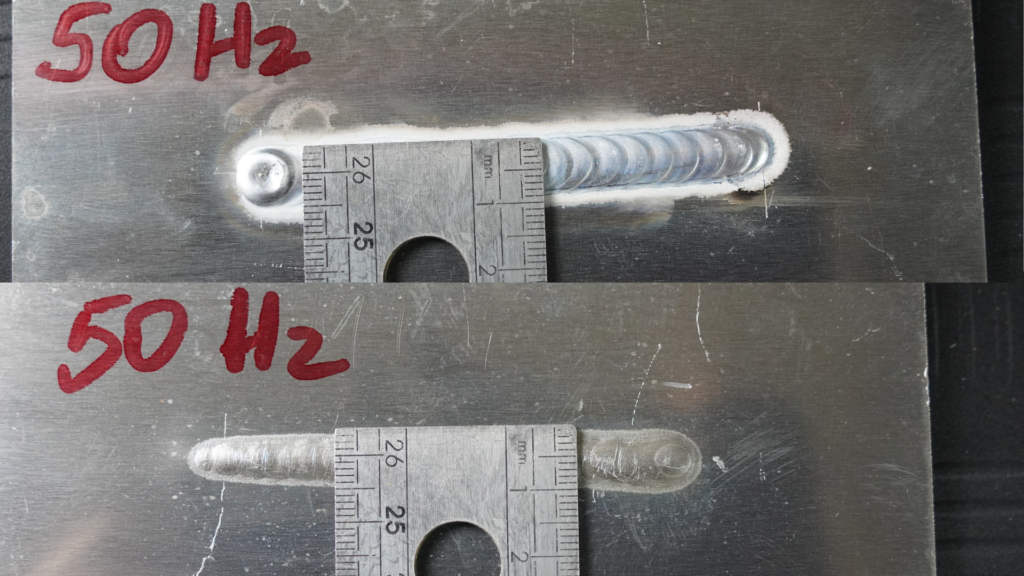
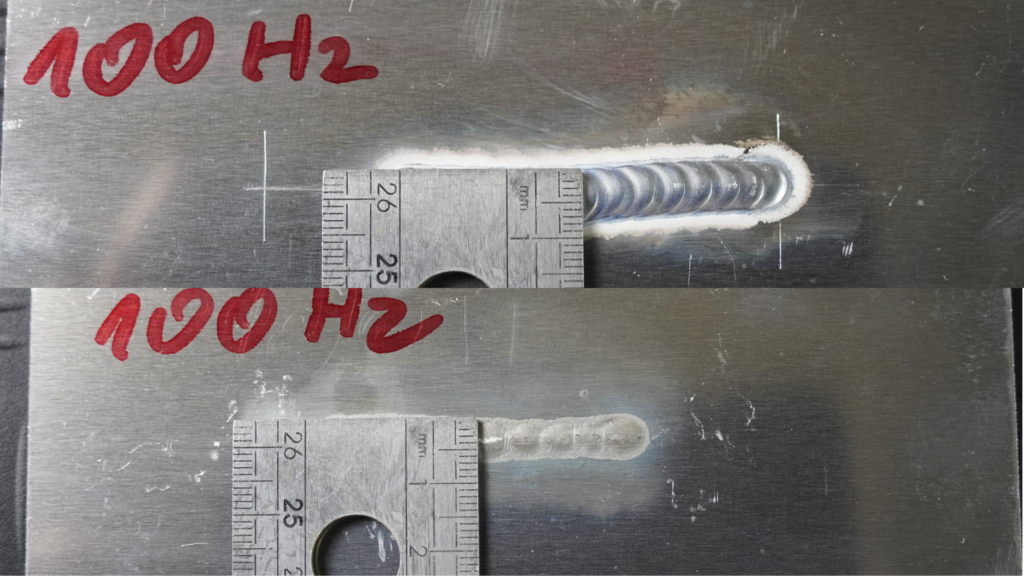
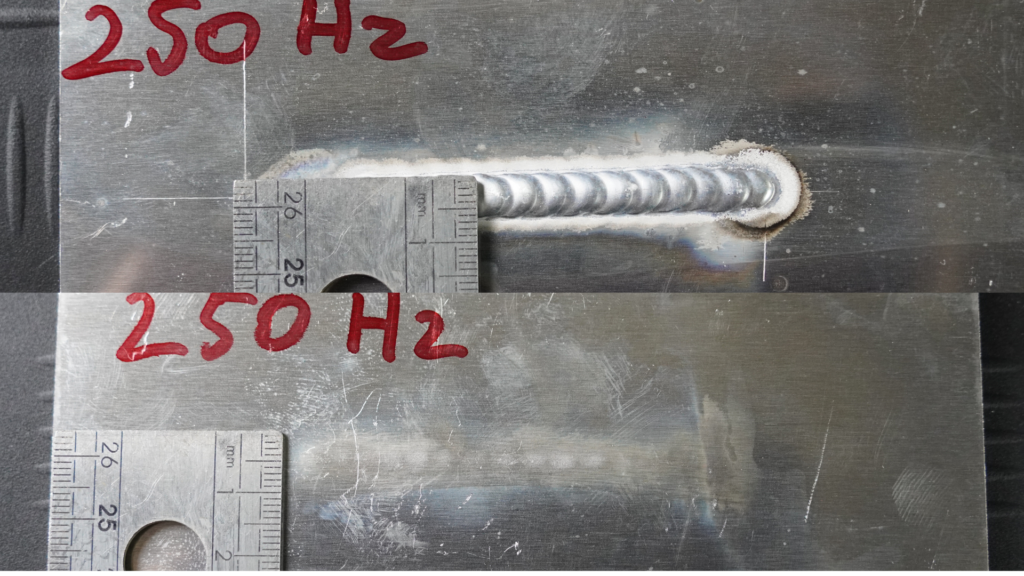
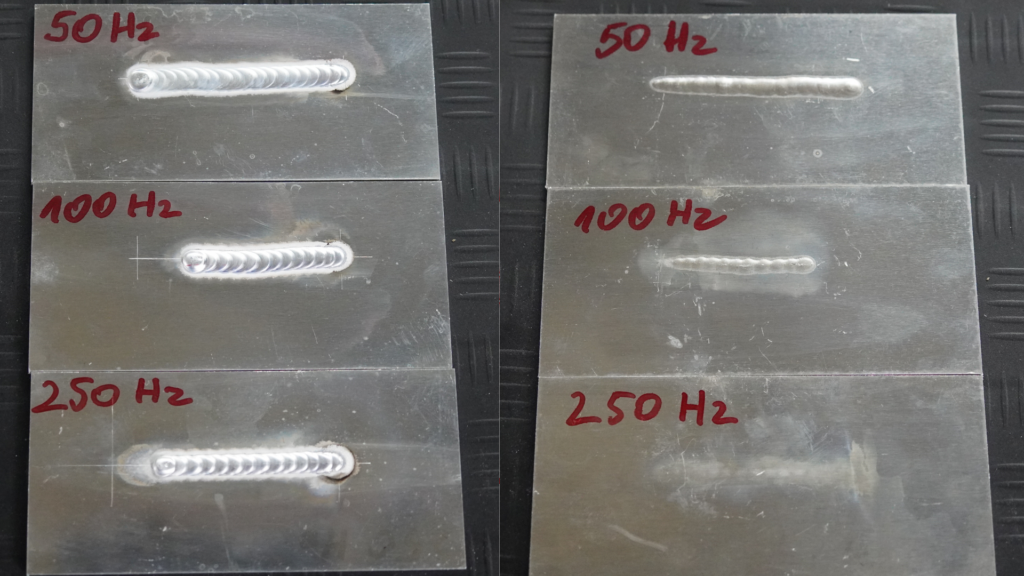
Pierwszy etap próby polegał na napawaniu ściegów na powierzchni blach aluminiowych. Uzyskana geometria lica idealnie odzwierciedla prawa fizyki:
- Próbka 50 Hz: Ścieg jest bardzo szeroki, płaski i mocno rozlany na boki. Ponieważ kolumna łuku była miękka, energia cieplna i strefa czyszczenia (biały nalot wokół spoiny) rozeszły się najszerzej po powierzchni blachy.
- Próbka 100 Hz: Ścieg charakteryzuje się optymalną, zrównoważoną szerokością oraz regularnie ułożoną, powtarzalną łuską.
- Próbka 250 Hz: Ścieg jest ekstremalnie wąski, wysoki i wyraźnie skupiony w osi ruchu. Stożek łuku był na tyle wąski i sztywny, że nie pozwolił jeziorku rozlać się na boki, co zaowocowało bardzo ciasnym profilem ściegu oraz wąskim, precyzyjnym paskiem białego nalotu strefy czyszczenia.
Jak ustawić częstotliwość na panelu spawarki?
Znasz już fizykę zjawiska oraz wiesz, jak zmiana kierunku ruchu elektronów wpływa na skupienie łuku i głębokość wtopienia w aluminium. Czas przełożyć tę wiedzę na praktykę roboczą. Na panelu sterowania urządzenia spawalniczego ścieżka konfiguracji i doboru herców wygląda następująco:
[tm_bunny_video url=”https://iframe.mediadelivery.net/embed/258832/1e8275de-73a4-4c9b-93d9-548e68fa001f?autoplay=false&loop=false&muted=false&preload=false&responsive=true”]
Krok 1: Przełączenie maszyny w odpowiedni tryb
Zanim przejdziesz do regulacji herców (Hz), Twoja spawarka musi znajdować się w trybie, który w ogóle umożliwia aktywację tego parametru:
- Wybór metody: Ustaw przełącznik główny na pozycję TIG (zazwyczaj z zajarzaniem bezdotykowym HF).
- Wybór rodzaju prądu: Przełącz urządzenie z prądu stałego (DC) na prąd przemienny – AC. Pamiętaj: w trybie TIG DC regulacja częstotliwości prądu głównego nie istnieje (pojawia się tam jedynie częstotliwość pulsu, co jest osobnym zjawiskiem).
Krok 2: Nawigacja po cyfrowej „drabince” parametrów
W nowoczesnych spawarkach TIG sterowanie parametrami odbywa się za pomocą tzw. drabinki (wykresu przebiegu procesu) i jednego głównego pokrętła (enkodera):
- Klikaj przycisk wyboru lub wciśnij pokrętło enkodera, aby dioda LED przemieszczała się po wykresie.
- Zatrzymaj się na sekcji oznaczonej symbolem Hz (często opisaną dodatkowo jako AC Frequency). Na wykresie ta ikona znajduje się zazwyczaj w centralnej części, tuż obok parametru regulacji Balansu AC.
- Gdy dioda przy symbolu Hz zacznie mrugać, na wyświetlaczu cyfrowym pojawi się aktualna wartość wyrażona w hercach.
Krok 3: Prawidłowy dobór częstotliwości do grubości materiału
Obracając pokrętłem enkodera, ustawiasz wartość Hz dopasowaną bezpośrednio do grubości aluminium:
- Cienkie blachy, profile i rurki (grubość do 2 mm): Ustaw zakres 120 Hz – 160 Hz. Wąski, sztywny łuk pozwoli Ci precyzyjnie kontrolować małe jeziorko i zabezpieczy cienkie aluminium przed natychmiastowym przepaleniem na wylot.
- Konstrukcje standardowe i średnie grubości (blachy 2 mm – 5 mm): Ustaw 90 Hz – 110 Hz. Zapewni to idealny balans pomiędzy szerokością lica prawidłowym wtopieniem.
- Grube elementy, masywne bloki i odlewy (grubość powyżej 6 – 8 mm): Zjedź z częstotliwością w zakres 50 Hz – 70 Hz. Miękki, rozproszony łuk pozwoli wprowadzić potężną dawkę energii termicznej na szerokiej powierzchni, ułatwiając wygrzanie i upłynnienie zimnego, masywnego detalu.
Zawsze upewnij się dwa razy, czy regulujesz częstotliwość prądu AC (Hz), czy nie pomyliłeś jej z częstotliwością pulsu (Pulse Hz), która na panelach posiada całkowicie osobną diodę sygnalizacyjną.